Cât timp trebuie să rămână lizibilă identificarea unei componente industriale? Un an, cinci ani sau întreaga durată de exploatare a echipamentului?
Pentru producătorii de transmisii, motoare, utilaje și componente mecanice, răspunsul poate însemna decenii.
Un produs care funcționează într-un mediu industrial trebuie să poată fi identificat chiar și după expunerea la vibrații, temperaturi extreme, murdărie sau uzură. Iar când apare o intervenție de service, informațiile de identificare pot face diferența dintre găsirea rapidă a unei piese de schimb și o investigație tehnică îndelungată.
Marcarea laser industrială oferă o metodă de identificare durabilă, prin inscripționarea precisă a informațiilor pe suprafețe compatibile, inclusiv metal și anumite materiale plastice.
Un exemplu concret vine de la ZF, producător global de sisteme de transmisie și tehnologii pentru mobilitate.
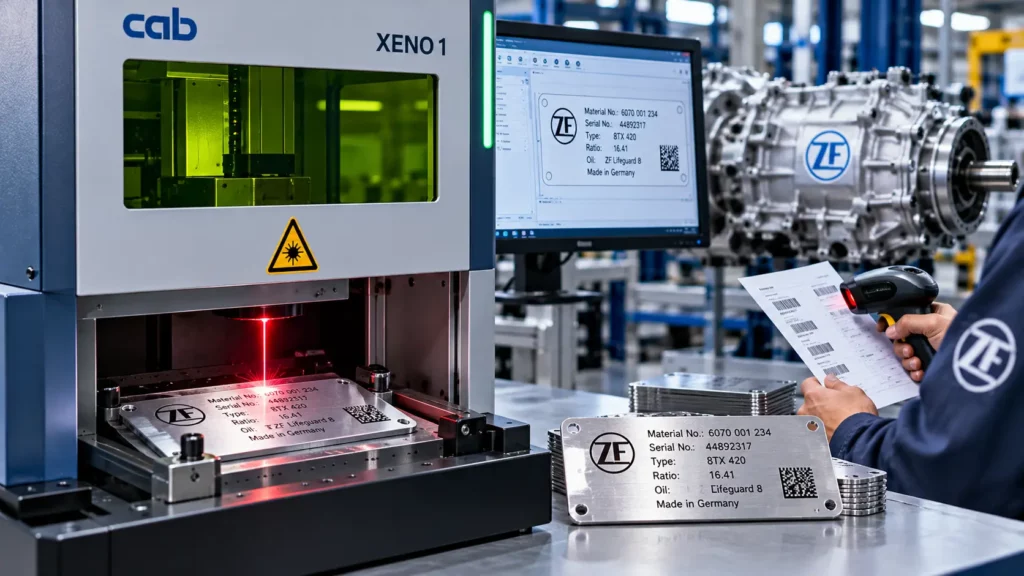
În fabrica sa din Friedrichshafen, Germania, ZF utilizează două sisteme cab XENO 1 pentru marcarea permanentă a plăcuțelor de identificare din aluminiu, montate ulterior pe transmisii industriale.
Studiul de caz publicat de cab în octombrie 2026 arată nu doar cum funcționează tehnologia laser, ci și cum poate fi integrată într-un proces de producție conectat la informațiile din ERP.
Pentru fabricile din România, această aplicație oferă un model interesant de combinare a identificării automate, marcării durabile și trasabilității.
De ce identificarea permanentă este esențială în industrie
În numeroase sectoare, produsul final trebuie să poarte informații care permit identificarea lui pe parcursul exploatării.
O simplă etichetă poate fi suficientă pentru o operațiune logistică temporară. Dar pentru un echipament industrial utilizat mulți ani, criteriile de selecție sunt diferite.
Rolul plăcuțelor de identificare industriale
Plăcuțele de identificare, numite și plăcuțe de tip sau plăcuțe tehnice, sunt utilizate pentru afișarea informațiilor esențiale despre un echipament.
Acestea pot include date despre producător, model, serie, caracteristici tehnice și condiții de utilizare.
În cazul unei transmisii industriale, plăcuța ajută personalul tehnic să stabilească exact varianta instalată.
Acest lucru este important atunci când sunt necesare intervenții de mentenanță, diagnosticare sau înlocuirea componentelor.
O transmisie poate arăta asemănător cu alta, dar poate avea rapoarte de transmisie, configurații și cerințe de lubrifiere diferite.
Identificarea corectă reduce riscul selectării unei piese sau configurații nepotrivite.
Ce informații trebuie să rămână lizibile?
În funcție de echipament, informațiile de pe plăcuță pot include:
- numele producătorului;
- denumirea și modelul echipamentului;
- numărul de serie;
- anul fabricației;
- referința comenzii sau a clientului;
- turațiile de intrare și ieșire;
- raportul de transmisie;
- specificațiile privind lubrifiantul.
Cerințele exacte trebuie stabilite în funcție de produs, documentația tehnică și reglementările aplicabile.
În cazul ZF, rezistența marcajului la uzură și condiții de mediu este esențială pentru identificarea transmisiilor în timpul exploatării.
Studiu de caz ZF: marcarea laser a transmisiilor industriale
Fabrica ZF din Friedrichshafen produce sisteme avansate pentru automobile, vehicule comerciale și aplicații industriale.
La finalul etapelor de fabricație, asamblare și testare funcțională, echipamentele trebuie identificate corespunzător.
Aplicația din fabrica Friedrichshafen
Un exemplu prezentat de cab privește sistemele DynamicPerform, bazate pe transmisia ZF TraXon și completate cu un modul de ambreiaj.
Această configurație este relevantă inclusiv pentru macaralele mobile care trebuie să manevreze sarcini importante cu precizie.
După finalizarea procesului de producție, transmisiile primesc plăcuțe de identificare din aluminiu.
Aceste plăcuțe sunt marcate cu ajutorul sistemelor laser cab XENO 1 și apoi fixate mecanic pe echipamente.
Prin urmare, în aplicația documentată, laserul nu gravează direct carcasa transmisiei, ci plăcuța tehnică asociată acesteia.
Distincția contează: permite alegerea unui material și a unui proces de marcare adaptate informațiilor care trebuie păstrate pe produs.
De ce a ales ZF cab XENO 1?
Conform studiului de caz cab, ZF utilizează două stații XENO 1 în fabrica sa din Friedrichshafen.
Michael Walter, inginer de producție în divizia ZF Marine & Special Driveline Technology, explică faptul că sistemele au fost alese după evaluarea cerințelor tehnice și o demonstrație la sediul cab din Karlsruhe.
Două criterii au avut un rol important în selecție: construcția compactă și operarea simplă.
Aceste caracteristici contează într-o fabrică unde marcarea trebuie integrată într-un proces de lucru deja stabilit.
Un sistem de banc ocupă mai puțin spațiu decât o instalație industrială complexă, iar accesul operatorului la zona de lucru simplifică manipularea plăcuțelor.
Studiul de caz menționează și satisfacția ZF față de funcționarea echipamentelor, disponibilitatea lor și suportul tehnic oferit în perioada implementării.
Nu sunt publicate însă valori precise privind timpul economisit, numărul de plăcuțe marcate pe oră sau rentabilitatea financiară. Aceste rezultate nu trebuie presupuse.
Cum funcționează procesul de marcare laser la ZF?
Un aspect deosebit de interesant al aplicației este integrarea operațiunii laser cu identificarea comenzilor și preluarea datelor.
Procesul descris de cab combină echipamentele hardware cu software-ul de automatizare și sistemul ERP.
1. Scanarea comenzii
La fiecare stație de marcare, operatorul dispune de un computer și un scanner portabil.
Acesta citește codul de bare sau codul 2D de pe fișa de lucru aferentă comenzii.
Prin scanare, sistemul identifică modelul de plăcuță care trebuie realizat.
Astfel, operatorul nu trebuie să caute manual fiecare șablon în aplicația de marcare.
2. Preluarea datelor din ERP
După identificarea comenzii, aplicația preia datele necesare completării plăcuței.
Studiul de caz cab precizează că informații precum numerele din listele de piese și numerele comenzilor sunt preluate automat dintr-un fișier Excel asociat sistemului ERP.
Aceste date sunt completate cu informații variabile, inclusiv un număr de identificare al producătorului.
Combinația dintre câmpurile fixe și variabile determină conținutul final al marcajului.
Un asemenea flux poate reduce nevoia transcrierii manuale a informațiilor, dar acuratețea depinde și de validitatea datelor-sursă.
3. Verificarea modelului de marcare
Înainte de marcarea efectivă, operatorul vede pe monitor reprezentarea grafică a informațiilor care vor apărea pe plăcuță.
Acest pas permite o verificare vizuală a configurației.
După pregătirea echipamentului, operatorul inițiază marcarea prin apăsarea butonului Start al stației XENO 1.
4. Marcarea plăcuței din aluminiu
Sursa laser cu fibră produce marcajul pe suprafața plăcuței.
Procesul este controlat prin software-ul cabLase, împreună cu configurația optică a echipamentului.
Marcajul rezultat este conceput pentru a păstra informațiile lizibile în condițiile de exploatare ale transmisiei.
5. Fixarea plăcuței pe transmisie
După marcarea și pregătirea corespunzătoare, plăcuța este fixată mecanic pe echipamentul destinat clientului.
Aceasta devine elementul vizibil de identificare al transmisiei.
Prin această organizare, informațiile utilizate în producție sunt transferate pe produsul fizic, contribuind la continuitatea trasabilității după livrare.
cab XENO 1: sistem compact pentru marcare laser industrială
cab XENO 1 este un sistem desktop de marcare laser conceput pentru aplicații industriale pe metal și anumite materiale plastice.
Dispozitivul integrează sursa laser, capul de marcare, incinta de protecție și mecanismele necesare operării la o stație de lucru.
Laser cu fibră de 20 W sau 30 W
Familia XENO 1 include variante echipate cu surse laser cu fibră de ytterbium, de 20 W sau 30 W.
Tehnologia este utilizată pentru obținerea marcajelor pe suprafețe compatibile prin interacțiunea controlată a energiei laser cu materialul.
În funcție de material și parametri, procesul poate genera modificări de culoare, contrast sau structură superficială.
Rezultatul trebuie evaluat pe materialul real, deoarece nu orice metal sau plastic reacționează identic.
Nu este suficient să știm că o componentă este fabricată din aluminiu. Contează și aliajul, tratamentul de suprafață, finisajul și cerințele privind lizibilitatea.
Axă Z motorizată pentru reglarea înălțimii
XENO 1 dispune de o axă Z motorizată, cu o cursă de 210 mm, potrivit documentației cab.
Aceasta permite ajustarea poziției capului de marcare în raport cu planul piesei.
Funcția este utilă atunci când stația procesează componente sau suporturi cu înălțimi diferite.
Sistemul include și un dispozitiv de asistare a focalizării, care ajută operatorul să poziționeze corect materialul.
Lentilele și câmpul de marcare
Dimensiunea suprafeței ce poate fi marcată depinde de lentila instalată.
Pentru configurațiile uzuale XENO 1, documentația cab indică două variante:
- lentila F-Theta 160.2, cu un câmp de marcare de 112 × 112 mm;
- lentila F-Theta 254.2, cu un câmp de marcare de 180 × 180 mm.
Un câmp de marcare mai mare nu înseamnă automat că sistemul este mai potrivit pentru orice aplicație.
Pentru identificatori foarte mici, rezoluția și diametrul spotului laser pot avea o importanță mai mare decât dimensiunea totală a câmpului.
Pentru plăcuțe cu mult text, simboluri și informații tehnice, poate fi necesar un câmp mai extins.
Alegerea trebuie făcută după testarea dimensiunilor reale ale marcajelor.
Ușă motorizată și iluminare interioară
Stația este prevăzută cu o ușă de operare motorizată și iluminare LED în interior.
Aceste elemente contribuie la manipularea pieselor și la observarea zonei de lucru.
Un laser-pilot poate simula poziționarea marcajului înainte de executarea procesului propriu-zis.
Într-o aplicație precum cea de la ZF, asemenea funcții sunt utile pentru verificarea poziției plăcuței și pregătirea stației.
Software-ul cabLase pentru marcaje fixe și variabile
Software-ul cabLase este utilizat pentru proiectarea aspectului grafic al marcajelor, controlul procesului și gestionarea datelor.
Pot fi definite câmpuri text, elemente grafice și coduri de identificare.
În aplicațiile compatibile, datele variabile pot proveni din surse externe, precum sisteme informatice sau aplicații de automatizare.
Acest lucru este important pentru producția industrială, unde fiecare comandă poate avea propriul număr de identificare.
În loc să creeze manual fiecare plăcuță, compania poate utiliza șabloane configurate și informații preluate din sistemele operaționale.
Integrarea exactă trebuie verificată pentru versiunea software și arhitectura utilizate.
Avantajele marcării laser industriale
Marcarea laser este utilizată atunci când identificarea trebuie să combine precizia, durabilitatea și flexibilitatea informațiilor inscripționate.
Marcaje concepute pentru utilizare îndelungată
Comparativ cu unele metode de etichetare, marcarea laser poate oferi o rezistență ridicată la uzură, deoarece informația este creată prin modificarea suprafeței materialului.
În cazul plăcuțelor metalice, această caracteristică este relevantă pentru echipamentele expuse la temperaturi, lumină și solicitări mecanice.
Rezistența finală trebuie însă verificată în funcție de material și condițiile reale de exploatare.
Fără contact mecanic între instrument și piesă
În procesul propriu-zis de marcare, fasciculul laser acționează fără contact mecanic.
Aceasta poate fi utilă pentru componente care nu trebuie supuse eforturilor caracteristice unor metode de inscripționare prin contact.
Totuși, energia laser poate modifica termic suprafața, astfel încât parametrii trebuie validați pentru a nu afecta nepermis materialul.
Flexibilitatea datelor
Marcarea laser permite schimbarea conținutului fără înlocuirea unui instrument fizic de gravare pentru fiecare număr de serie.
Denumirile, numerele și codurile se pot modifica prin software.
Această flexibilitate este importantă în fabricile care produc numeroase variante de echipamente sau loturi mici cu specificații diferite.
Automatizarea identificării
Prin integrarea cu aplicațiile de producție, marcarea poate deveni parte a fluxului digital.
Datele sunt preluate din sursele aprobate și transmise sistemului laser pentru realizarea marcajului.
În funcție de proiect, pot fi introduse validări suplimentare privind comenzile, seriile și autorizarea procesului.
Marcare laser, etichete industriale sau gravare mecanică?
Nu există o tehnologie universal optimă.
Metoda potrivită depinde de durata de utilizare, material, cerințele vizuale, cost și condițiile mediului.
Tabelul 2. Comparația metodelor de identificare industrială
| Criteriu | Marcare laser | Etichetă industrială | Gravare mecanică |
|---|---|---|---|
| Suport | Piesă sau plăcuță compatibilă | Suprafață pe care se fixează eticheta | Material prelucrabil mecanic |
| Contact cu suprafața | Fără contact mecanic | Aplicare prin contact | Contact mecanic |
| Date variabile | Prin software | Prin software de imprimare | În funcție de echipament |
| Durabilitate | Potențial ridicată, în funcție de material | Depinde de material și adeziv | Depinde de material și adâncime |
| Consumabile | Nu necesită cerneală sau ribbon pentru marcaj | Etichete și, uneori, ribbon | Scule și consumabile specifice |
| Cerințe de siguranță | Protecție laser și extracție adecvată | Specifice procesului de imprimare | Protecție mecanică și gestionarea deșeurilor |
| Utilizare tipică | Identificare permanentă | Identificare de produs și logistică | Inscripționare mecanică durabilă |
Pentru ambalaje temporare sau produse cu cicluri logistice scurte, etichetele pot fi o soluție foarte eficientă.
Pentru plăcuțele tehnice care trebuie să rămână lizibile ani la rând, marcarea laser poate reprezenta o alegere potrivită.
Decizia trebuie fundamentată prin teste și pe costul total al procesului, nu doar pe prețul inițial al echipamentului.
Integrarea marcării laser cu ERP și trasabilitatea industrială
Una dintre lecțiile importante din cazul ZF este modul în care informațiile digitale ajung pe produsul fizic.
Scannerul portabil, computerul stației, aplicația cabLase și datele din ERP contribuie împreună la realizarea marcajului.
De ce este importantă identificarea comenzii?
Într-o fabrică cu multe variante de produs, operatorul trebuie să se asigure că folosește modelul corect de plăcuță.
Dacă selecția se face exclusiv manual, există posibilitatea utilizării unui șablon greșit.
Scanarea fișei de lucru poate permite selectarea automată a formatului asociat comenzii.
Această abordare reduce numărul deciziilor repetitive pe care operatorul trebuie să le ia.
Cum ajută preluarea datelor din ERP?
Sistemul ERP poate conține informațiile aprobate despre produs și comandă.
Prin transferul datelor către aplicația de marcare, acestea nu mai trebuie transcrise în mod repetat.
Totuși, integrarea trebuie să includă verificarea identificatorilor și gestionarea informațiilor lipsă sau invalide.
Un sistem automatizat poate reproduce rapid și o eroare, dacă datele inițiale sunt incorecte.
De aceea, validarea sursei este la fel de importantă ca precizia laserului.
Identificarea produsului după livrare
Plăcuța marcată permite identificarea echipamentului pe parcursul utilizării.
Într-un sistem informatic adecvat, identificatorul poate fi asociat cu documentația tehnică, istoricul de producție și informațiile relevante pentru mentenanță.
Astfel, marcajul devine o legătură între echipamentul fizic și datele sale.
Nu trebuie însă confundată marcarea cu un sistem complet de trasabilitate: aplicațiile, regulile de asociere și păstrarea istoricului sunt componente distincte.
Siguranța procesului și extracția emisiilor
Marcarea laser industrială implică cerințe tehnice care nu trebuie ignorate.
Sistemele XENO 1 sunt concepute ca stații închise, cu protecție laser de clasa 1 în condițiile de utilizare prevăzute de producător.
Ce înseamnă clasa laser 1?
Clasificarea se referă la siguranța emisiilor laser accesibile în condițiile definite pentru echipamentul complet.
Nu înseamnă că sursa laser internă este lipsită de pericol și nici că protecțiile pot fi ocolite.
Operatorii trebuie să respecte manualul, interblocările și procedurile de utilizare.
De ce este necesară extracția?
Procesarea laser a metalelor sau materialelor plastice poate genera particule și emisii gazoase.
Din acest motiv, producătorul prevede conectarea la un sistem de extracție și filtrare adecvat.
Pe AutoID.ro sunt listate și soluții și consumabile cab pentru extracție, inclusiv produse din familia AF5.
Tipul sistemului trebuie ales conform materialelor marcate, volumului de lucru și evaluării riscurilor.
Un proiect complet nu ar trebui să trateze filtrarea ca pe un accesoriu opțional lipsit de importanță.
Unde poate fi utilizată marcarea laser în industria din România?
Aplicația ZF poate inspira proiecte din mai multe sectoare industriale, dar soluția trebuie adaptată fiecărui produs.
Industria automotive
Producătorii de componente și subansambluri pot utiliza marcarea laser pentru plăcuțe de identificare, serii și coduri tehnice.
În funcție de aplicație, se pot marca și direct anumite componente, dacă materialul și cerințele permit acest lucru.
Construcția de utilaje
Echipamentele industriale necesită adesea plăcuțe care includ modelul, seria, anul fabricației și caracteristicile tehnice.
Un sistem desktop poate fi util pentru producători cu loturi diferite și numeroase variante de produs.
Echipamente electrice și electronice
Carcasele și plăcuțele pot necesita inscripții durabile.
Marcarea laser poate fi evaluată pentru materiale compatibile, inclusiv anumite metale și materiale plastice special formulate.
Utilaje agricole și echipamente de construcții
Identificarea permanentă este importantă pentru mentenanță și administrarea pieselor de schimb.
Plăcuțele metalice marcate laser pot fi evaluate pentru aplicațiile expuse la condiții de mediu solicitante.
Producție de echipamente personalizate
Companiile care produc serii mici de echipamente pot beneficia de posibilitatea schimbării rapide a conținutului marcajelor.
În locul unui șablon fizic diferit pentru fiecare variantă, datele pot fi controlate prin software.
Cum alegi configurația cab XENO 1 potrivită?
Alegerea echipamentului trebuie făcută în funcție de material și cerințele marcajului.
Puterea laserului
Variantele de 20 W și 30 W trebuie evaluate prin teste practice.
O putere nominală mai mare nu garantează automat rezultate mai bune în fiecare aplicație.
Contează energia impulsurilor, parametrii procesului, materialul și contrastul dorit.
Dimensiunea câmpului de marcare
Pentru plăcuțe mici, o lentilă cu un câmp redus poate fi avantajoasă.
Pentru plăcuțe mai mari sau cu numeroase informații, poate fi necesar un câmp extins.
Trebuie verificată și înălțimea utilă a piesei în configurația aleasă.
Volumul de producție
Pentru marcarea ocazională a plăcuțelor, un sistem de banc poate fi suficient.
Pentru volume ridicate sau un flux complet automatizat, pot fi necesare dispozitive suplimentare de manipulare și soluții diferite de integrare.
Integrarea software
Dacă datele provin din ERP, MES sau o bază de date, trebuie stabilit modul exact de transfer.
În aplicația ZF, integrarea implică scanarea fișei de lucru și preluarea datelor printr-un fișier asociat ERP.
Aceasta este o arhitectură concretă, nu singura metodă de integrare posibilă.
Testarea înainte de achiziție
Recomandarea este utilizarea unor mostre reale pentru verificarea contrastului, dimensiunilor, lizibilității și durabilității marcajului.
În cazul codurilor Data Matrix, trebuie analizată separat posibilitatea de decodare și, unde este necesar, calitatea marcajului conform cerințelor aplicației.
Cum evaluezi rentabilitatea investiției într-un sistem de marcare laser?
Rentabilitatea nu poate fi stabilită doar pe baza prețului sistemului.
Trebuie luate în considerare costurile întregului proces de identificare.
Costurile actuale
O companie poate analiza timpul de pregătire a plăcuțelor, consumabilele, intervențiile manuale, erorile de identificare și costurile de refacere a marcajelor.
Costurile implementării
Pe lângă echipamentul laser, pot exista cheltuieli pentru software, extracție, dispozitive de fixare, integrare, instruire și mentenanță.
Exemplu ipotetic de calcul
Să presupunem că o companie produce 100 de plăcuțe tehnice pe zi, iar pregătirea manuală a datelor necesită în medie două minute pentru fiecare plăcuță.
Aceasta înseamnă 200 de minute zilnic.
Dacă un flux optimizat ar reduce pregătirea datelor la 30 de secunde per plăcuță, timpul ar deveni 50 de minute.
Diferența teoretică ar fi de 150 de minute pe zi.
Acest calcul este strict ilustrativ. Nu reprezintă o economie raportată de ZF sau cab.
Pentru evaluarea investiției trebuie măsurate rezultatele unui test-pilot și incluse toate costurile operaționale, nu doar timpul de introducere a datelor.
Sisteme cab XENO disponibile prin AutoID.ro
Pentru companiile din România interesate de marcarea laser a plăcuțelor metalice, AutoID.ro listează mai multe configurații cab XENO 1.
cab XENO 1 – sistem compact de marcare laser
Familia CAB XENO 1 include variante de 20 W și 30 W, cu lentile și câmpuri de marcare diferite.
Caracteristicile de bază includ o incintă de protecție laser clasa 1, axă Z motorizată și interfețe pentru integrare.
Configurația se alege în funcție de piesă, material, suprafața de marcare și ritmul procesului.
cab XENO 1 20 W – lentilă 160.2
Modelul CAB 5528130 include o sursă laser de 20 W și un câmp de marcare de 112 × 112 mm.
Poate fi evaluat pentru plăcuțe compacte și aplicații cu cerințe de marcare fine, după validarea materialului.
cab XENO 1 30 W – lentilă 254.2
Modelul CAB 5528160 include o sursă laser de 30 W și un câmp de marcare de 180 × 180 mm.
Este o configurație de evaluat pentru aplicațiile care necesită o suprafață de lucru mai extinsă.
cab XENO 1+
Familia include și varianta XENO 1+, cu sursă laser IPG și caracteristici specifice.
De exemplu, CAB XENO 1+ 20 W, cod 5529375 este listat pe AutoID.ro cu lentila 254.2 și câmpul de 180 × 180 mm.
Diferențele între XENO 1 și XENO 1+ trebuie analizate la nivel de cod de produs și documentație.
Software și accesorii
Pentru automatizarea fluxurilor sunt disponibile și produse software precum cabLaseAutomation XENO 1 Standard.
Într-o configurație completă trebuie verificate și sistemul de extracție, dispozitivele de fixare a pieselor, accesoriile optice și compatibilitatea software.
Pentru fișe tehnice și documentație, consultă resursele cab XENO 1 din AutoID Support.
Ai nevoie de un sistem de marcare laser pentru plăcuțe metalice sau componente industriale?
Solicită o ofertă pentru cab XENO 1 prin AutoID.ro.
Pentru o recomandare tehnică relevantă, transmite materialul, dimensiunile piesei, un exemplu de marcaj și volumul estimat de producție.
Concluzie
Studiul de caz ZF arată cum marcarea laser industrială poate contribui la identificarea permanentă a echipamentelor și la conectarea informațiilor de producție cu produsul final.
În fabrica din Friedrichshafen, două sisteme cab XENO 1 sunt utilizate pentru marcarea plăcuțelor de aluminiu montate ulterior pe transmisii.
Valoarea aplicației nu constă doar în calitatea marcajului, ci și în organizarea procesului: identificarea comenzii prin scanare, selectarea șablonului, preluarea datelor din ERP și executarea marcării controlate prin software.
Pentru companiile din România, lecția este aplicabilă dincolo de industria auto.
Atunci când identificarea trebuie să rămână lizibilă timp îndelungat, alegerea unei tehnologii de marcare trebuie făcută în raport cu materialul, mediul de utilizare și nevoile de trasabilitate.
Un marcaj permanent este util nu doar în ziua fabricației, ci și atunci când echipamentul trebuie identificat după ani de exploatare.
Întrebări frecvente despre marcarea laser industrială
1. Ce este marcarea laser industrială?
Este un proces de identificare prin care un fascicul laser controlat modifică suprafața unui material pentru a crea texte, simboluri sau coduri permanente.
2. Pe ce materiale poate marca sistemul cab XENO 1?
XENO 1 poate marca numeroase metale și anumite materiale plastice compatibile. Rezultatul trebuie testat în funcție de materialul și finisajul concret.
3. Ce putere are sistemul cab XENO 1?
Familia include variante cu surse laser de 20 W și 30 W.
4. Ce suprafață poate marca XENO 1?
Configurațiile uzuale cu lentilele F-Theta 160.2 și 254.2 oferă câmpuri de marcare de 112 × 112 mm, respectiv 180 × 180 mm.
5. Ce tip de marcaje realizează ZF cu XENO 1?
În studiul de caz documentat, ZF utilizează echipamentul pentru marcarea plăcuțelor tehnice din aluminiu, care identifică transmisiile și conțin informații relevante pentru exploatare și service.
6. Poate cab XENO 1 să primească date din ERP?
Da, printr-o integrare software corespunzătoare. În aplicația ZF, datele sunt preluate dintr-un fișier asociat sistemului ERP după scanarea fișei de lucru.
7. Sistemul cab XENO 1 necesită extracție?
Da. Procesul poate genera particule și gaze, astfel încât trebuie utilizat un sistem de extracție și filtrare adecvat, conform instrucțiunilor producătorului.
8. Care este diferența dintre XENO 1 și XENO 1+?
XENO 1 și XENO 1+ utilizează configurații diferite de surse laser. XENO 1+ include o sursă IPG și condiții de garanție extinse, conform documentației cab.
9. Cum aleg sistemul cab potrivit pentru marcarea plăcuțelor?
Alegerea depinde de material, dimensiunea plăcuței, tipul informațiilor, volumul de producție și cerințele de integrare. Este recomandată testarea folosind mostre reale.
Surse de documentare:
- cab – Innovative ZF Transmission Systems: Identities Given by Laser Marking, studiu de caz publicat în octombrie 2026.
- cab – XENO 1 / XENO 1+ Laser Marking Systems.
- AutoID – Catalog cab pentru sisteme de marcare laser.
Articol editorial AutoID.ro bazat pe studiul de caz oficial cab și completat cu explicații tehnice, criterii de selecție și aplicații pentru industria românească. Scenariile financiare sunt ilustrative.